La soldadura TIG (Tungsten Inert Gas, también llamada GTAW) es el proceso que se usa cuando el acabado y la limpieza del cordón importan más que la velocidad: aluminio, acero inoxidable, chapa fina o piezas donde una soldadura por electrodo dejaría demasiada salpicadura. A cambio exige más práctica y una botella de gas junto a la máquina. Aquí explicamos cómo funciona, qué tungsteno usar y qué equipo conviene si quieres sumar TIG a un taller que ya suelda con electrodo.
Cómo funciona una máquina de soldar TIG
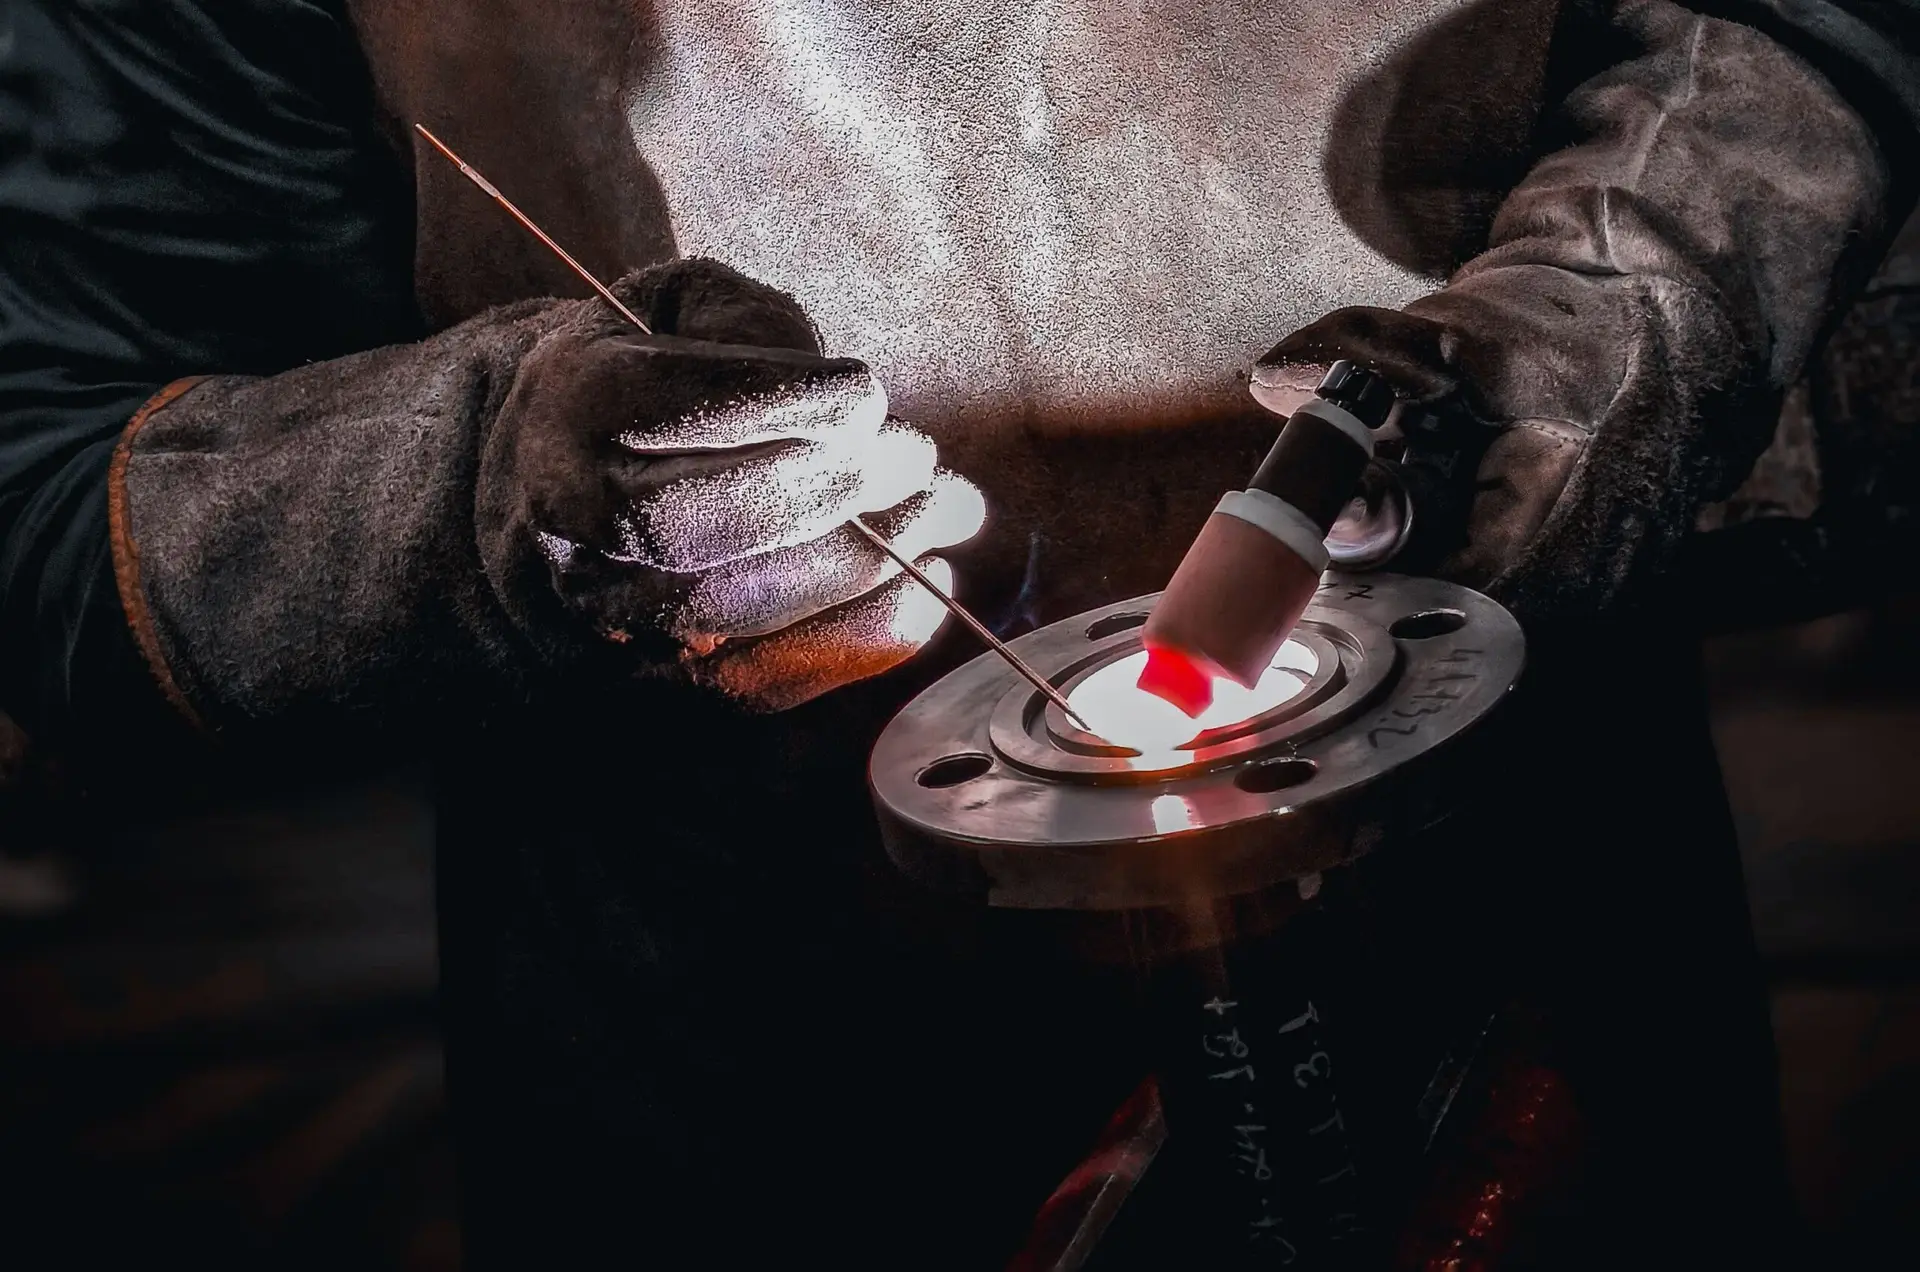
En TIG el arco salta entre un electrodo de tungsteno, que no se consume, y la pieza. El tungsteno no aporta material: si hace falta añadir metal se introduce con una varilla de aporte independiente, sujeta con la mano libre, lo que permite controlar el cordón punto por punto. Un gas inerte —argón, en la inmensa mayoría de los casos— sale por la boquilla de la antorcha y desplaza el aire alrededor del baño de fusión para que no se oxide.
Esta falta de salpicaduras y escoria es lo que da a TIG su acabado limpio, pero también lo hace más lento que el electrodo o el hilo continuo: es un proceso que casi siempre se suelda con las dos manos, una con la antorcha y otra con la varilla de aporte.
Partes principales de un equipo TIG
- Fuente de potencia (inverter): regula el amperaje y, en equipos combinados, también el modo MMA.
- Antorcha o soplete TIG: aloja el electrodo de tungsteno y conduce el gas hasta la boquilla.
- Botella de argón y regulador de caudal: suministra el gas de protección.
- Varilla de aporte: material de relleno que se añade manualmente al baño de fusión.
- Cable de masa y, en los equipos más completos, pedal o gatillo para controlar el amperaje durante la soldadura.
Electrodo de tungsteno: tipos y colores
El tungsteno no se consume, pero existen varias aleaciones según el trabajo, identificadas por un color en la punta según la clasificación AWS: verde (EWP) para tungsteno puro, rojo (EWTh-2) para tungsteno toriado al 2%, gris (EWCe-2) para ceriado al 2%, dorado o azul para el lantanado (EWLa) y blanco para el circoniado (EWZr). Para un taller generalista que suelda sobre todo acero y acero inoxidable, el toriado o el lantanado cubren la mayoría de los trabajos.
Encendido del arco: Lift-Arc frente a alta frecuencia
Los equipos TIG más sencillos —y la mayoría de los combinados MMA/TIG de gama de entrada y media— encienden el arco por contacto: se toca la pieza con la punta del tungsteno y se levanta ligeramente, lo que genera el arco sin electrónica adicional. Es el sistema conocido como Lift-Arc o Lift TIG. Los equipos TIG más profesionales usan en cambio un encendido por alta frecuencia, que arranca el arco sin tocar la pieza y evita marcar el tungsteno en el punto de cebado, a cambio de una máquina más cara y con más electrónica.
TIG o electrodo: cuál conviene en un taller agrícola
El electrodo sigue siendo la opción más robusta para estructuras, reparaciones de aperos oxidados o trabajo al aire libre, porque no depende de una botella de gas que el viento puede dispersar. TIG, en cambio, es la opción cuando el material es fino, inoxidable o de aluminio, o cuando el acabado del cordón importa —por ejemplo, en depósitos, tuberías o piezas que luego se van a pulir—. Para un taller que ya suelda con electrodo, un equipo combinado MMA/TIG con encendido Lift-Arc es la forma más económica de sumar esta opción sin comprar dos máquinas distintas.
Equipo de soldadura TIG que recomendamos
El Solter CORE 200Di es un inverter de 200 A fabricado en España, con tecnología de núcleo nanocristalino, ciclo de trabajo del 60% y funciones Arc-Force y Hot-Start para mejorar el cebado y la estabilidad del arco en MMA. Suelda TIG por Lift-Arc y MMA con el mismo equipo, protección IP21, y se vende en maletín con antorcha TIG, pinza de masa, portaelectrodos y accesorios para empezar a soldar sin comprar nada aparte. De los tres equipos que mencionamos en esta página y en las de MIG/MAG y electrodo, es el único pensado como equipo TIG dedicado. Ver precio en Amazon →
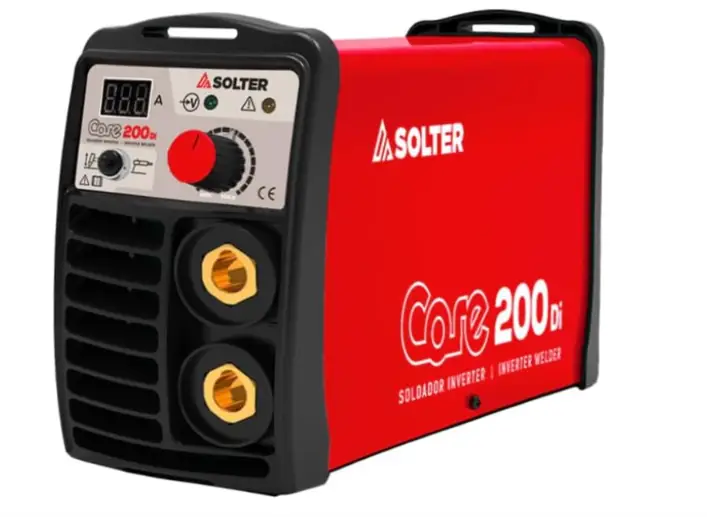
Si ya tienes o valoras un equipo multiproceso, conviene saberlo: el Telwin 816087 (MIG-MAG/Flux/Brazing/MMA/TIG-Lift) y el Lincoln Electric Bester S211 también sueldan TIG por Lift-Arc además de su proceso principal, aunque sin la estabilidad de arco de un equipo TIG dedicado como el Solter. Puedes ver sus fichas completas en la guía de máquinas MIG/MAG y en la de máquinas de electrodo.
Si tu trabajo es sobre todo estructuras, enganches o reparaciones de aperos, la soldadura por electrodo sigue siendo la opción más práctica: puedes ver qué máquina y electrodo conviene en nuestra guía de máquinas de soldar por electrodo. Si en cambio sueldas con hilo continuo, consulta la guía de máquinas MIG/MAG. Para comparar este equipo con los de electrodo y MIG/MAG, consulta la comparativa de soldadoras para taller agrícola. Las tres guías, junto con radiales y amoladoras para preparar las piezas, están también en la sección de taller y soldadura.
Preguntas frecuentes sobre máquinas de soldar TIG
¿Qué gas se usa en soldadura TIG?
Argón en la gran mayoría de aplicaciones. Es un gas inerte que no reacciona con el baño de fusión y simplemente desplaza el aire alrededor del arco.
¿Qué es el Lift-Arc?
Un sistema de encendido del arco por contacto: se toca la pieza con el tungsteno y se levanta ligeramente para generar el arco, sin necesidad del circuito de alta frecuencia que llevan los equipos TIG más profesionales.
¿Qué colores tienen los electrodos de tungsteno?
Verde (puro), rojo (toriado 2%), gris (ceriado 2%), dorado o azul (lantanado) y blanco (circoniado), según la clasificación AWS. El color indica la aleación, no el diámetro.
¿Puedo soldar aluminio con el mismo equipo TIG que uso para acero?
Depende de si el equipo da corriente alterna (AC): el aluminio forma una capa de óxido que solo se rompe alternando la polaridad, por lo que se suelda en AC, mientras que el acero y el inoxidable se sueldan en DC. Un equipo TIG solo en DC —como la mayoría de los combinados MMA/TIG de entrada— suelda acero y acero inoxidable, pero no aluminio.