Si en el taller o en la finca necesitas unir piezas de acero, reparar un apero o montar una estructura, la soldadura por electrodo (SMAW o MMA) sigue siendo la opción más práctica: no necesita botella de gas, tolera trabajar al aire libre y la máquina cabe en una furgoneta. Aquí explicamos cómo funciona, qué diferencia a un equipo de otro y qué máquina y electrodo conviene según el trabajo que tengas entre manos.
Cómo funciona una máquina de soldar por electrodo
La máquina genera una corriente eléctrica que salta en forma de arco entre la punta del electrodo y la pieza que se va a soldar. Ese arco funde a la vez el metal base y el núcleo metálico del electrodo, mientras el recubrimiento se quema y genera un gas protector que evita que el oxígeno del aire contamine el baño de fusión. Al enfriarse, ese mismo recubrimiento deja una capa de escoria que protege el cordón mientras solidifica.
Es un proceso robusto, que admite algo de viento, óxido o suciedad en la pieza, razón por la que sigue siendo la opción más habitual para reparaciones de campo, estructuras metálicas y trabajo de taller.
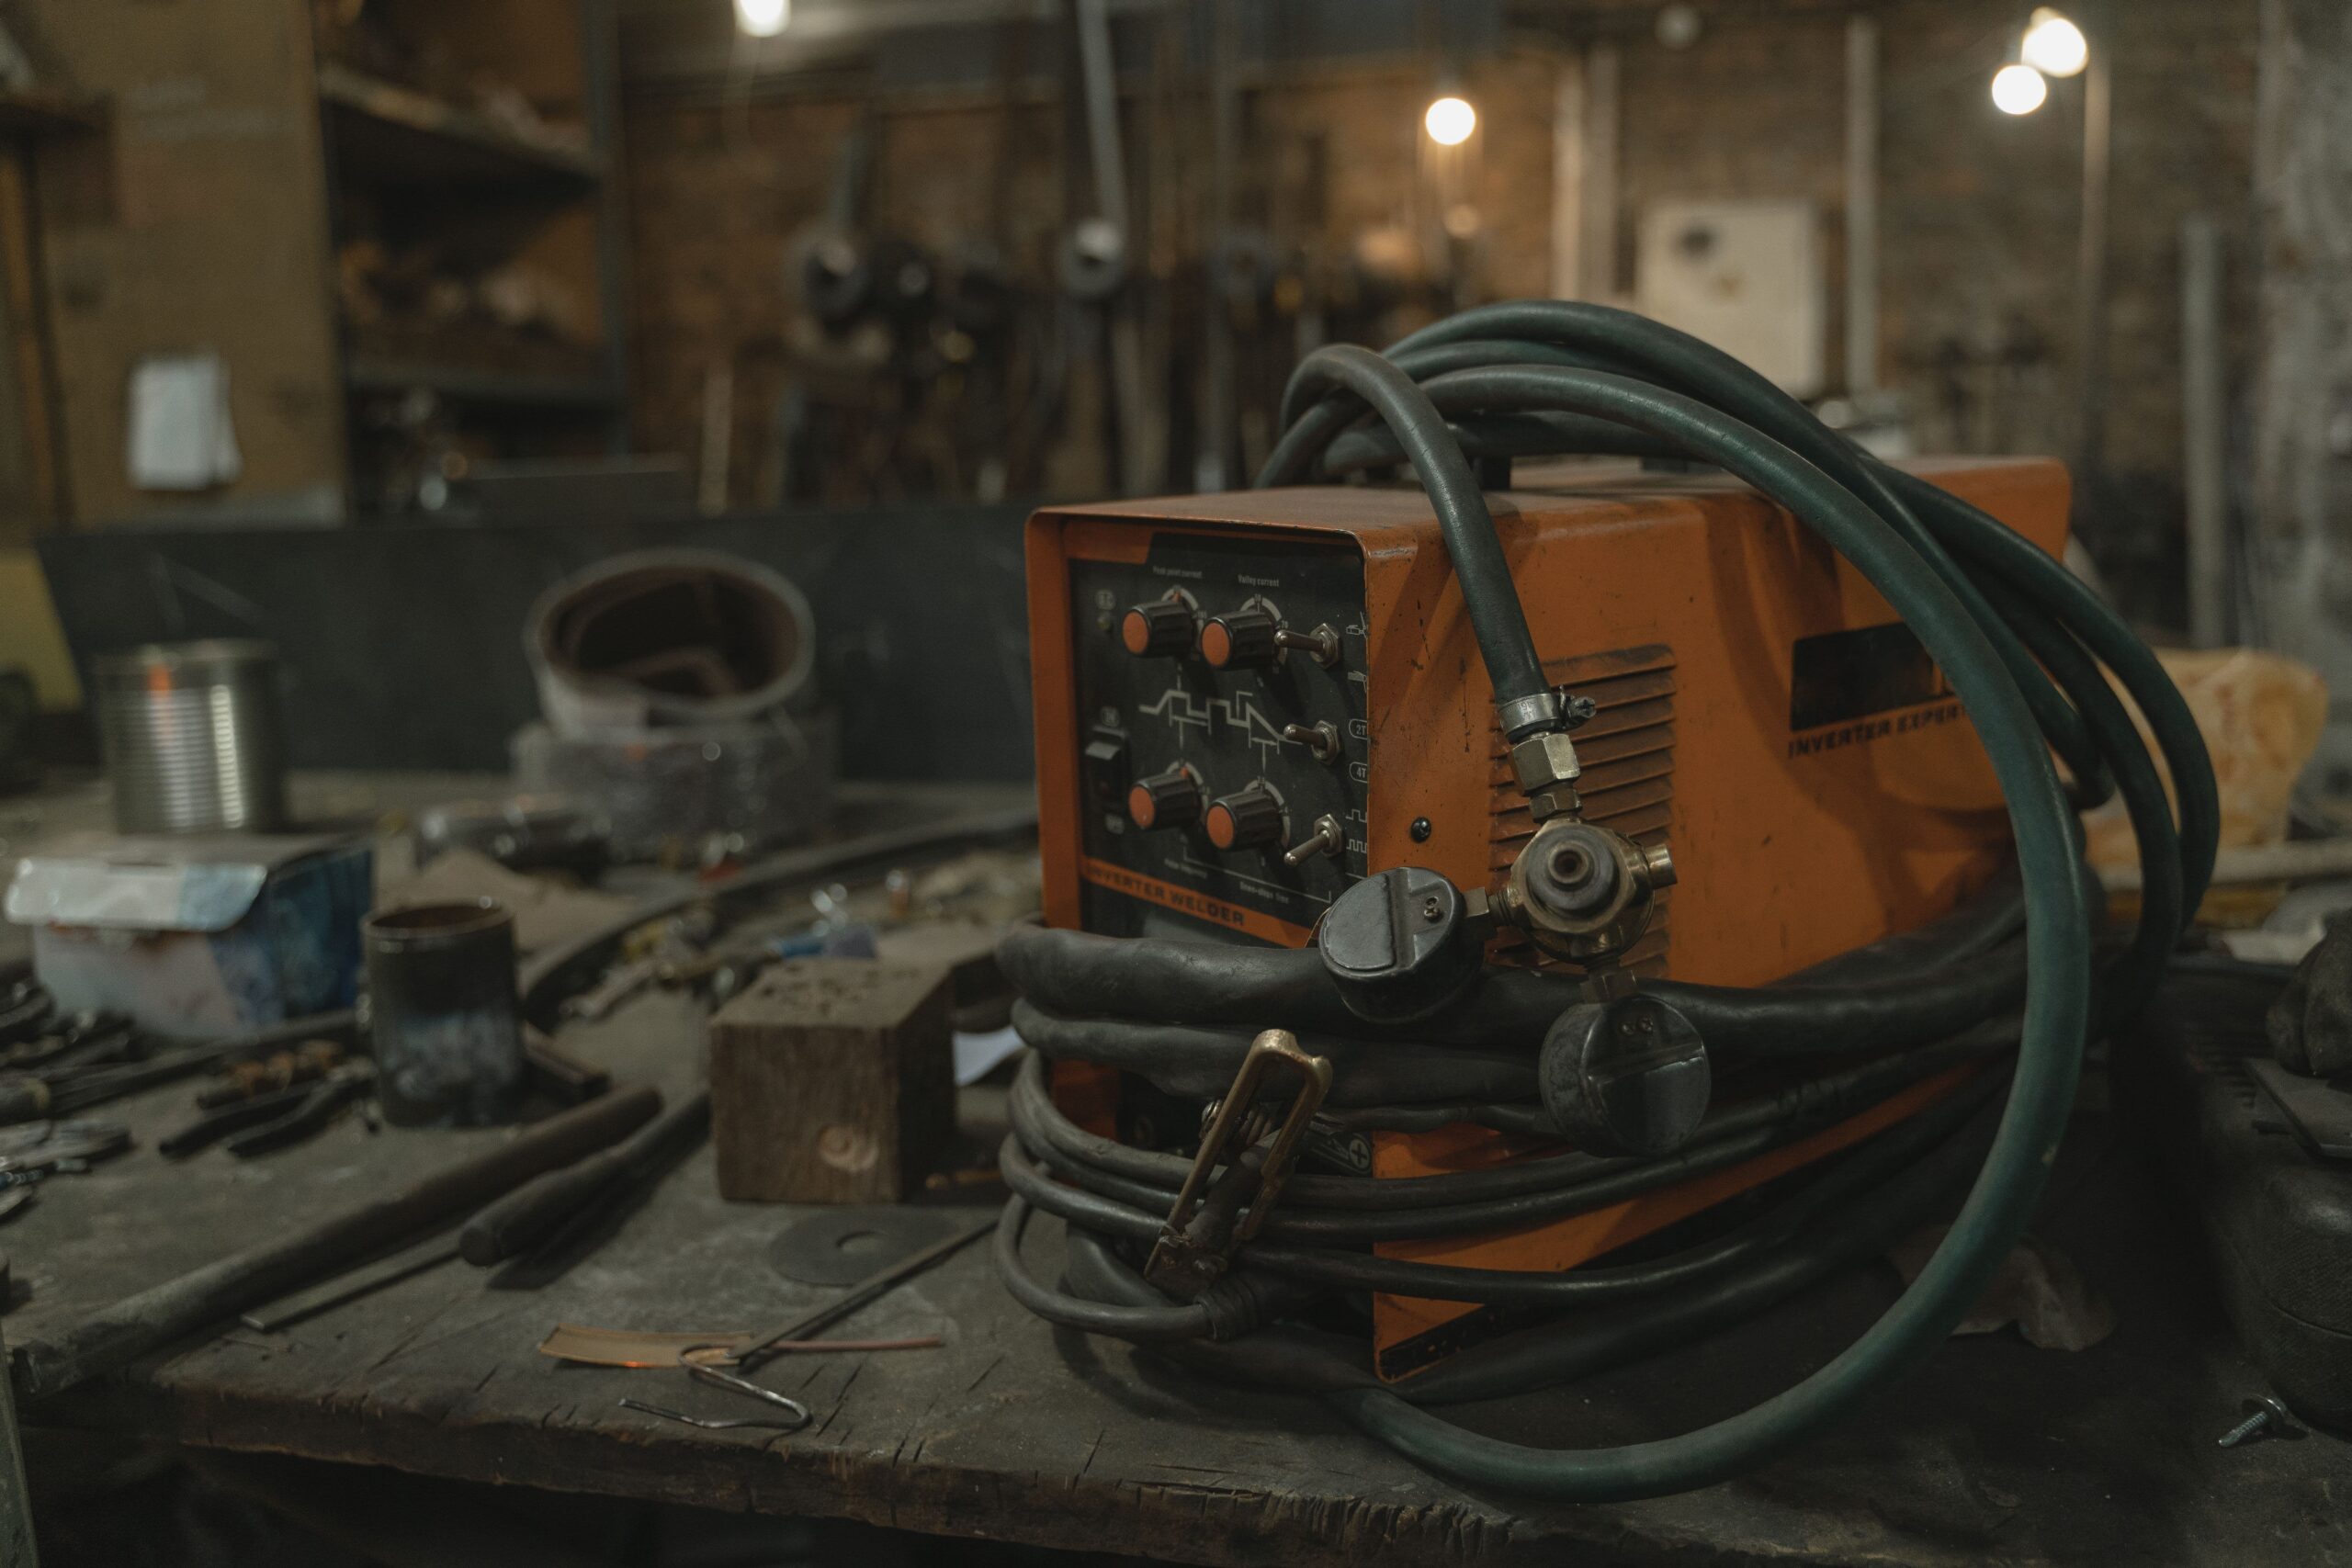
Partes principales de una soldadora de electrodo
- Fuente de potencia (transformador o inverter): convierte la corriente de red en corriente de soldadura.
- Pinza porta-electrodos: sujeta el electrodo y lo conecta al circuito.
- Cable de masa: conecta la pieza que se va a soldar al circuito y cierra el paso de corriente.
- Panel de control: regula el amperaje y, en los equipos más completos, funciones como el arc force o el hot start.
- Interruptor de encendido y, en los equipos inverter, ventilador de refrigeración.
Transformador o inverter: qué conviene en un taller agrícola
Las soldadoras de electrodo tradicionales usan un transformador: son robustas y baratas, pero pesadas y con un control de corriente más basto. Los equipos inverter sustituyen ese transformador por electrónica de potencia que trabaja a alta frecuencia, lo que permite máquinas mucho más ligeras, con mejor control del arco y funciones como el arc force (que evita que el electrodo se pegue) o el hot start (que facilita el cebado). Para trabajo de taller y reparación agrícola, donde la máquina se mueve constantemente entre el taller, el remolque y la finca, el inverter es hoy la opción con mejor relación entre peso, consumo y control.
Qué electrodo usar: diferencia entre E6013 y E7018
La clasificación AWS de los electrodos indica su resistencia y el tipo de recubrimiento. En E6013, el «60» señala una resistencia a la tracción de 60.000 psi, el «1» indica que puede soldarse en cualquier posición y el «3» corresponde a un recubrimiento rutilo (titania potásica). En E7018, el «70» sube la resistencia a 70.000 psi y el «8» corresponde a un recubrimiento básico de bajo hidrógeno.
En la práctica, el E6013 ceba y se maneja con más facilidad, da buen acabado estético y es la opción habitual para chapa fina y trabajo general de taller. El E7018 exige más práctica —y electrodos bien secos, porque el bajo hidrógeno absorbe humedad del ambiente— pero da cordones más resistentes y con menos riesgo de fisuración, por lo que es el preferido en estructuras, enganches, aperos y cualquier soldadura que vaya a trabajar a tracción o impacto.
Qué máquina elegir según el trabajo a realizar
- Reparaciones puntuales en finca o taller doméstico: un inverter de 140-160 A es suficiente para electrodos finos (2-3,2 mm) y chapa de hasta unos 6-8 mm.
- Taller de herrería o mantenimiento agrícola habitual: conviene subir a 180-200 A con buen ciclo de trabajo —el porcentaje de tiempo que la máquina puede soldar seguido a su amperaje máximo sin recalentar— para aguantar jornadas largas con electrodos de 3,2-4 mm.
- Estructuras, enganches de maquinaria pesada o chapa gruesa: hacen falta entre 200 y 250 A y, si el trabajo es constante, conviene valorar una máquina trifásica, que mantiene un ciclo de trabajo mayor sin caer de potencia.
Equipos de electrodo que recomendamos
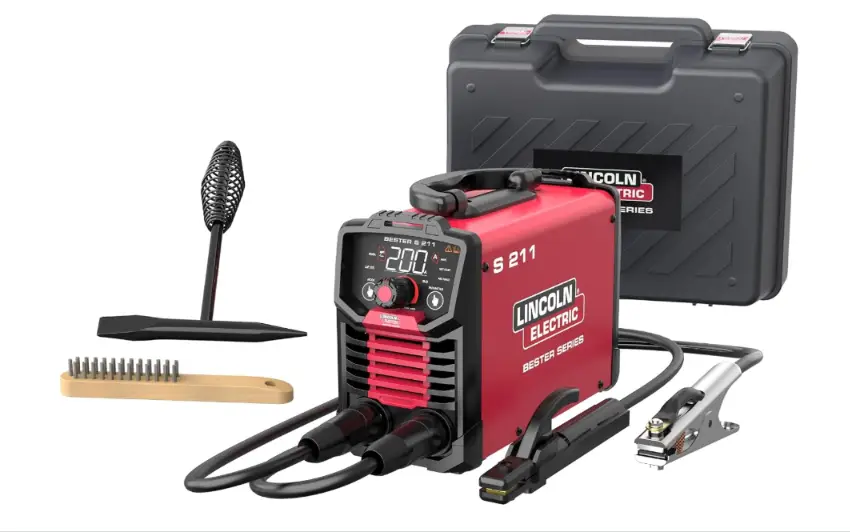
El ESAB Rogue ES 201iP PRO es un inverter profesional de 10 a 200 A (230 V), con función pulsada en MMA y en TIG, electrodo hasta 4 mm y protección IP23S. Su ciclo de trabajo es de 100 A al 100% y 129 A al 60%, así que aguanta jornadas largas sin recalentar, y admite cables de hasta 100 m sin perder estabilidad de arco gracias a su tecnología PFC — pensado para un uso más profesional y electrodos de mayor diámetro. Ver precio en Amazon →
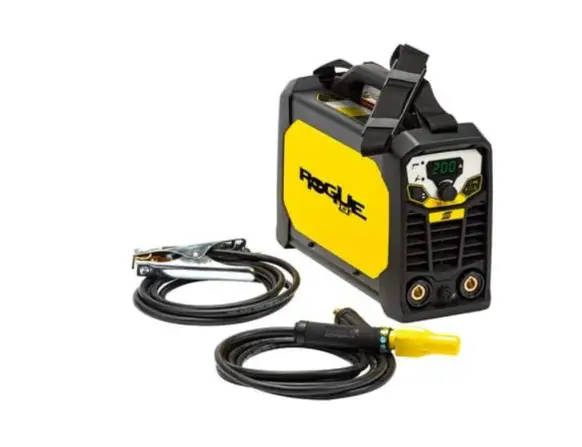
Si el uso es más esporádico, el Stayer Super Plus 160 GE es un equipo MMA de 160 A con control por microprocesador de 32 bits (hot start, arc force y anti-stick) y electrodos de hasta 4 mm. Su dato más destacable es el ciclo de trabajo: 160 A al 100% a 30 ºC, es decir, puede soldar sin parar a su intensidad máxima sin recalentar, algo poco habitual en equipos de este tamaño y peso (2,4 kg) — cubre bien reparaciones puntuales de aperos o estructuras en la finca sin el coste ni el peso de una máquina de taller profesional. Ver precio en Amazon →
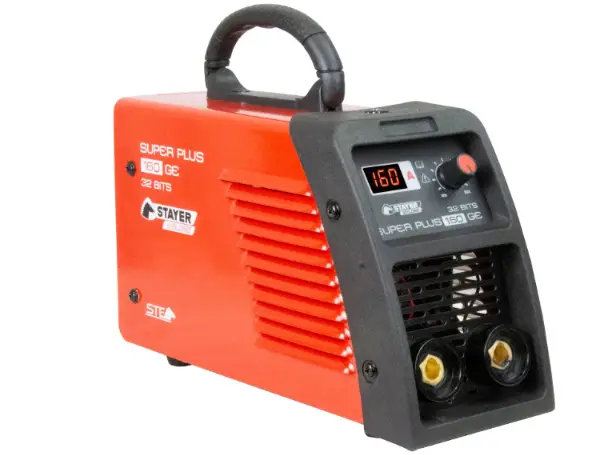
El Lincoln Electric Bester S 211, de la gama profesional Lincoln Electric, suelda electrodo (SMAW, 20-200 A) y, según su propia ficha técnica, también TIG por contacto (GTAW scratch-start, sin alta frecuencia) con el mismo equipo — una forma sencilla de tener las dos opciones sin comprar una segunda máquina, aunque sin la estabilidad de cebado de un TIG con Lift-Arc dedicado como el que vemos en la guía de máquinas TIG. Incluye hot start y arc force con 10 niveles de ajuste, pesa 3,5 kg y cubre electrodos de 2 a 4 mm. Ver precio en Amazon →
Ya sea para ajustar máquinas, reparar aperos o fabricar piezas nuevas, el electrodo elegido y el amperaje correcto marcan la diferencia entre un cordón limpio y uno poroso o con falta de penetración. Si en vez de electrodo trabajas con TIG, consulta nuestra guía de máquinas de soldar TIG; si sueldas con hilo continuo, mira la de máquinas MIG/MAG. Para ver los equipos de esta guía y otros de electrodo, MIG/MAG y TIG lado a lado, consulta la comparativa de soldadoras para taller agrícola. Las tres guías, junto con radiales y amoladoras para preparar y acabar las piezas, están también en la sección de taller y soldadura.
Preguntas frecuentes sobre máquinas de soldar por electrodo
¿Qué significan los códigos 1G, 2G, 3G y 4G?
Son las posiciones de soldadura normalizadas: 1G es la posición plana (la más favorable), 2G horizontal, 3G vertical y 4G techo o sobrecabeza, la más exigente porque hay que controlar el baño de fusión en contra de la gravedad.
¿Cuál es el electrodo más utilizado?
Para uso general de taller, el E6013 es el más extendido por su facilidad de manejo. Para soldaduras que van a soportar carga o impacto, el E7018 es el más fiable.
¿Qué revisar en una máquina de soldar antes de usarla?
El estado del cable de masa y la pinza porta-electrodos —una mala conexión da un arco inestable—, la ventilación del equipo si es inverter, y que el amperaje esté ajustado al diámetro del electrodo que vas a usar.
¿Qué significa que un electrodo sea «todas posiciones»?
Que está certificado para soldar tanto en plano como en vertical o techo, sin necesidad de cambiar de electrodo según la postura de la pieza. Tanto el E6013 como el E7018 son, por norma general, electrodos de todas posiciones.